 گارانتی نارنجی دو سال نامحدود وینر


قوس ضعیف دستگاه جوش | علت ضعیف شدن قوس الکتریکی دستگاه جوش
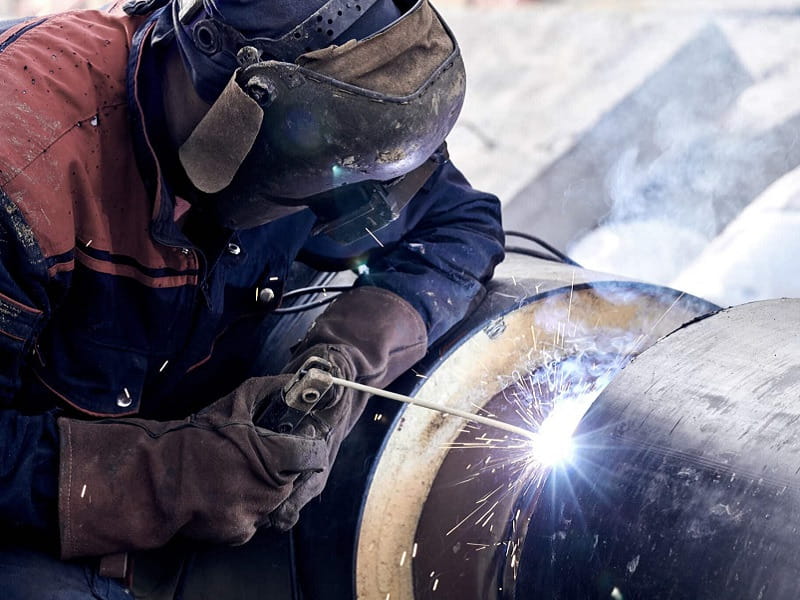
اگر تا به حال هنگام کار با دستگاه جوش متوجه شدهاید که شعله به سختی روشن میماند، الکترود مدام به قطعه میچسبد یا عمق نفوذ جوش کم و سطحی است، احتمالاً با پدیده «افت قوس الکتریکی» روبرو شدهاید. این موضوع یکی از شایع ترین دغدغههای جوشکاران، از تازه کار تا حرفهای، است و میتواند دلایل متعددی داشته باشد. از یک اشتباه ساده در تنظیمات گرفته تا آسیب جدی در بخش الکترونیکی دستگاه. در ادامه بهطور کامل بررسی میکنیم چه چیزهایی باعث ضعیف شدن قوس میشوند و چگونه میتوان این مشکل را ریشه یابی و برطرف کرد.
اگر دستگاه جوش شما چندین بار دچار ضعف قوس شده، پیش از هر تصمیم دیگری، صفحه تعمیر دستگاه جوش را بررسی کنید.
اگر دستگاه جوش شما خیلی قدیمی است و هزینه تعمیر آن بهصرفه نیست، میتوانید با مراجعه به صفحه خرید دستگاه جوش، مدل مناسب را انتخاب کنید.
قوس ضعیف چیست و چطور تشخیص میدهیم؟
قوس الکتریکی جریانی متمرکز از انرژی است که میان نوک الکترود و سطح فلز شکل میگیرد و گرمای لازم برای ذوب شدن و اتصال فلزات را تأمین میکند. زمانی که این جریان توان کافی نداشته باشد، حوضچه مذاب کمعمق باقی میماند و اتصال حاصل، استحکام مورد نیاز را نخواهد داشت. این عارضه معمولاً بهآرامی خودش را نشان میدهد و ممکن است در ابتدا زیاد جلب توجه نکند. برخی از نشانههای قوس ضعیف عبارتند از:
بیثباتی شعله: قوس به سختی برقرار میشود یا در حین کار قطع و وصل میشود.
نفوذ کم: جوش فقط روی سطح مینشیند و ترکیب کاملی با فلز پایه ایجاد نمیشود.
چسبندگی الکترود: الکترود مدام به قطعه کار میچسبد و جدا کردنش دشوار است.
صدای نامتعارف: بهجای صدای یکنواخت و پرقدرت جوشکاری، صدایی خفه، بریده بریده یا سوت مانند شنیده میشود.
جرقه و پاشش زیاد: ذرات مذاب به اطراف پرتاب میشوند و ظاهر جوش نامرتب میشود.
اگر این نشانهها نادیده گرفته شوند، ممکن است به آسیبهای بزرگتر در دستگاه یا کیفیت پایین و غیراستاندارد اتصالات منجر شوند.
وقتی علت ضعیف شدن قوس الکتریکی، فرسودگی قطعات داخلی باشد، اقدامات ساده نتیجه نمیدهد و استفاده از خدمات تعمیر دستگاه جوش بهترین گزینه است.
برای پیشگیری از ضعف قوس در آینده، هنگام خرید دستگاه جوش به توان واقعی، چرخه کاری و کیفیت قطعات داخلی دقت کنید.
چه عواملی باعث افت قدرت قوس میشوند؟
ضعیف شدن قوس همیشه به معنی خراب بودن دستگاه نیست؛ در خیلی از موارد، منشأ مشکل جای دیگری است. مهمترین عوامل را در ادامه مرور میکنیم.
۱. تنظیم اشتباه شدت جریان (آمپر)
میزان جریان خروجی، تعیین کننده ترین فاکتور در قدرت قوس محسوب میشود. هر قطر الکترود و هر ضخامت ورق، به بازه مشخصی از آمپر نیاز دارد. وقتی جریان کمتر از حد لازم انتخاب شود، قوس ضعیف میشود و نفوذ کافی حاصل نمیگردد. بهعنوان نمونه، یک الکترود با قطر ۲.۵ میلیمتر معمولاً باید بین ۷۰ تا ۹۰ آمپر کار کند؛ تنظیم آن روی ۵۰ آمپر نتیجهای سست و بدون استحکام کافی به همراه خواهد داشت.
در طرف مقابل، جریان بیش از حد هم مطلوب نیست، چون باعث سوراخ شدن لبهها و پاشش زیاد میشود. برای تنظیم درست باید سه فاکتور را در نظر گرفت: قطر الکترود، ضخامت فلز و وضعیت جوشکاری (تخت، عمودی یا سربالا). دستگاههای اینورتری امروزی امکان تنظیم دقیق تری میدهند، در حالی که مدلهای ترانسی قدیمی معمولاً دقت کمتری دارند و کار با آنها تجربه بیشتری میطلبد.
۲. افت یا نوسان ولتاژ برق ورودی
برای برقراری قوسی پایدار، دستگاه به منبع تغذیهای با ولتاژ ثابت نیاز دارد. نوسانات شبکه برق، بهخصوص در کارگاه هایی که چند دستگاه پرمصرف همزمان روشن هستند، باعث افت ولتاژ میشود و دستگاه دیگر نمیتواند خروجی مطلوب تولید کند.
علائم رایج این مشکل شامل چسبیدن مکرر الکترود، قطع ناگهانی قوس حین کار و تغییر محسوس در صدای دستگاه است. راهحل، استفاده از سیم برق با سایز مناسب، پرهیز از راهاندازی همزمان تجهیزات پرمصرف و در صورت لزوم، نصب یک تثبیتکننده ولتاژ است. در محیطهای کارگاهی بزرگ، دستگاههای سهفاز معمولاً ثبات بیشتری در عملکرد دارند.
۳. کیفیت پایین یا نامناسب بودن الکترود
الکترود نقش محوری در فرآیند جوشکاری دارد و حتی قویترین دستگاه هم با الکترود بیکیفیت، جوش مطلوبی تولید نمیکند. الکترودهای نامرغوب پوشش نامنظم دارند، رطوبت را جذب میکنند و مانع شکلگیری قوسی یکنواخت میشوند. انتخاب نوع الکترود باید متناسب با جنس فلز پایه باشد؛ برای فولادهای معمولی الکترود E6013 و برای کاربردهای سازهای حساستر، E7018 استفاده میشود.
نگهداری صحیح هم اهمیت زیادی دارد؛ رطوبت جذبشده در الکترود باعث ایجاد حفرههای ریز در جوش میشود. بهتر است الکترودها در جای خشک نگهداری شوند و در صورت نیاز، پیش از استفاده در آون مخصوص خشک شوند.
۴. سیم و کابل جوش معیوب یا نامتناسب
کابلهای جوش وظیفه دارند جریان بالا را بدون افت منتقل کنند. اگر ضخامت سیم کافی نباشد یا طول آن بیش از اندازه استاندارد باشد، بخشی از ولتاژ در مسیر تلف میشود و دستگاه توان واقعی خود را به قطعه کار نمیرساند. کابلهای کهنه با عایق آسیبدیده یا اتصالات شل نیز مقاومت مدار را بالا میبرند، گرم میشوند و شدت قوس را کاهش میدهند.
هنگام انتخاب کابل به این موارد توجه کنید: تناسب سایز سیم با آمپر دستگاه، کوتاه بودن طول کابل تا حد ممکن، سالم بودن انبر و گیره اتصال زمین، و بررسی دورهای محل اتصال دوشاخهها. استفاده از کابلهای نامرغوب و غیراستاندارد علاوه بر افت کیفیت، خطر ایمنی هم به همراه دارد.
۵. آسیب در قطعات الکترونیکی داخل دستگاه
اگر همه موارد بالا بررسی شد و مشکل باقی ماند، احتمالاً یکی از قطعات داخلی آسیب دیده است. در دستگاههای اینورتری، اجزایی مثل ترانزیستورهای IGBT، دیودها، خازنها و برد کنترل، نقش اصلی را در تولید جریان پایدار ایفا میکنند. خرابی هر کدام از این قطعات میتواند باعث افت توان خروجی یا حتی از کار افتادن کامل دستگاه شود.
نشانههای رایج این نوع آسیب عبارتند از: افت محسوس قدرت نسبت به قبل، صدای غیر معمول فن، روشن شدن هشدار اضافهبار و قطع ناگهانی دستگاه در حین کار. در چنین حالتی بهتر است بازبینی توسط یک تعمیرکار مجرب انجام شود و از قطعات یدکی اصل استفاده گردد، چون قطعات تقلبی معمولاً دوباره همان مشکل را ایجاد میکنند.
۶. اشتباه در روش اجرای جوشکاری
بعضی وقتها مشکل نه از دستگاه است و نه از تجهیزات جانبی، بلکه از شیوه کار خود جوشکار سرچشمه میگیرد. زاویه غلط الکترود، دور نگهداشتن بیش از حد آن از سطح کار یا حرکت نامنظم دست، همگی میتوانند قوس را ضعیف کنند. زاویه مناسب معمولاً بین ۱۵ تا ۳۰ درجه نسبت به سطح قطعه است. فاصله زیاد باعث قطع شدن قوس و فاصله خیلی کم باعث چسبیدن الکترود میشود. سرعت پیشروی دست هم باید هماهنگ با شکلگیری حوضچه مذاب باشد.
مهارت و تمرین در این زمینه بسیار تأثیرگذار است؛ حتی گرانترین دستگاه جوش هم بدون تکنیک درست، نتیجهای استاندارد نمیدهد.
۷. عدم تناسب دستگاه با نوع پروژه
آخرین دلیل مهم، استفاده از دستگاهی است که برای نوع کار مناسب نیست. دستگاههای با ظرفیت پایین برای کارهای سبک ساخته شدهاند و اگر برای پروژههای سنگین به کار گرفته شوند، طبیعتاً قوس ضعیفی تولید میکنند. پیش از خرید باید به این نکات توجه کرد: حداکثر جریان واقعی خروجی، درصد Duty Cycle، تکفاز یا سهفاز بودن ورودی، و نوع فناوری بهکاررفته (ترانسفورماتوری یا اینورتری). برای پروژههای صنعتی، دستگاههایی با Duty Cycle بالا و توان واقعی، انتخاب مناسبتری هستند.
اثر شرایط محیطی بر کیفیت قوس
نکتهای که کمتر به آن توجه میشود، تأثیر دما و شرایط محیط کار روی عملکرد قوس است. جوشکاری در هوای بسیار سرد یا بسیار گرم میتواند هم روی رفتار فلز و هم روی خود دستگاه اثر بگذارد. در دمای پایین، احتمال ترک خوردن ناحیه جوش بیشتر است، مخصوصاً اگر پیشگرمسازی لازم انجام نشده باشد.
از طرفی، گرمای بیش از حد محیط باعث بالا رفتن دمای داخلی دستگاه میشود و سیستم محافظت حرارتی را فعال میکند؛ در نتیجه دستگاه یا موقتاً خاموش میشود یا خروجی آن کاهش مییابد که نتیجهاش قوسی ضعیف و نامنظم است. تهویه مناسب محل کار، دور نگهداشتن دستگاه از دیوار و اطمینان از سالم بودن فن خنککننده، اقداماتی ضروری برای جلوگیری از این وضعیت هستند. رطوبت زیاد هوا هم میتواند الکترودها را مرطوب کند و باعث ایجاد حفره در جوش شود.
اهمیت لوازم جانبی استاندارد
علاوه بر خود دستگاه و الکترود، تجهیزات جانبی هم روی پایداری قوس تأثیر مستقیم دارند. یک انبر جوش نامرغوب، گیره زمین ضعیف یا حتی ماسک نامناسب میتواند فرآیند کار را مختل کند. اگر اتصال زمین درست برقرار نشود، جریان بهطور کامل در مدار چرخش نمیکند و قوس بیثبات میشود.
هنگام خرید سوکتها، رابطها و دوشاخه برق، باید ظرفیت آنها متناسب با آمپر دستگاه انتخاب شود. قطعات ارزان و بیکیفیت شاید در کوتاهمدت صرفهجویی به نظر برسند، اما در درازمدت هم افت عملکرد و هم آسیب به دستگاه را به همراه خواهند داشت.
چگونه مشکل قوس ضعیف را برطرف کنیم؟
پس از شناسایی علت احتمالی، وقت اقدام عملی است. مراحل زیر را به ترتیب دنبال کنید:
۱. بررسی برق ورودی: ولتاژ ورودی را با مولتیمتر چک کنید و از ثابت بودن آن مطمئن شوید. فیوزها و کابلهای اصلی را از نظر سوختگی یا زنگزدگی بررسی و در صورت نیاز تعویض کنید.
۲. بازبینی کابل و انبر جوش: سلامت روکش، طول و سایز کابلها را بررسی کنید. اتصالات سوکتها را سفت کنید و از سالم بودن گیره زمین مطمئن شوید. کابلهای آسیبدیده را با نمونه استاندارد جایگزین کنید.
۳. تنظیم دقیق آمپر: جریان دستگاه را طبق قطر الکترود، ضخامت فلز و موقعیت جوشکاری تنظیم کنید. بهتر است از راهنمای تولید کننده الکترود کمک بگیرید و روی یک قطعه آزمایشی تست کنید.
۴. کنترل کیفیت الکترود: از خشک و سالم بودن الکترود مطمئن شوید. در صورت مرطوب بودن، آن را در آون مخصوص خشک کنید و همیشه از نوع مناسب فلز پایه استفاده نمایید.
۵. بررسی سیستم خنککننده: فن و مسیرهای هوا را تمیز کنید و از عملکرد صحیح آنها اطمینان حاصل کنید. دستگاه را در محیطی با تهویه کافی و دور از منابع حرارتی قرار دهید.
۶. بازرسی مدار داخلی: اگر مشکل حل نشد، دستگاه را نزد یک متخصص ببرید تا قطعاتی مثل IGBT، دیودها و خازنها تست و در صورت نیاز با نمونه اصل تعویض شوند.
نکاتی برای پیشگیری از افت قدرت قوس
- منبع برق پایدار داشته باشید و در صورت نیاز از استابلایزر استفاده کنید.
- به Duty Cycle دستگاه توجه کنید و از کار پیوسته با آمپر بالا بدون استراحت خودداری کنید.
- بهطور منظم فنها و دریچههای تهویه را تمیز و قطعات داخلی را بازرسی کنید.
- کابل، انبر و اتصال زمین را از منابع معتبر و با کیفیت تهیه کنید.
- الکترودها را در محیط خشک نگهداری کنید.
- اطلاعات کافی درباره ظرفیت واقعی دستگاه خود داشته باشید تا از آن فراتر از توانش استفاده نکنید.
سخن پایانی
ضعیف شدن قوس الکتریکی دستگاه جوش میتواند نتیجه چند عامل مختلف باشد؛ از تنظیم نادرست جریان و نوسان برق گرفته تا الکترود بیکیفیت، کابل فرسوده، خرابی داخلی، تکنیک ضعیف اپراتور یا انتخاب اشتباه دستگاه. شناسایی دقیق منشأ مشکل، اولین قدم برای رفع آن است. با رعایت نکات نگهداری، انتخاب تجهیزات استاندارد و مراجعه بهموقع به متخصص، میتوانید قوسی پایدار و قدرتمند داشته باشید و عمر دستگاه خود را نیز افزایش دهید.
اگر بهدنبال دستگاهی با قوس قدرتمند و بدون ضعف هستید، پیش از خرید حتماً صفحه خرید دستگاه جوش را مطالعه کنید.


